欧美日高清视频一区二区三区-国产91人妻一区二区三区-激情网站在线播放-熟妇好大好深好满好爽-av最新网址-成年女人免费v片-抖淫-亚洲Av性导航-婷婷六月亚洲中文字幕-亚洲欧美偷拍一区-国产高清免费在线

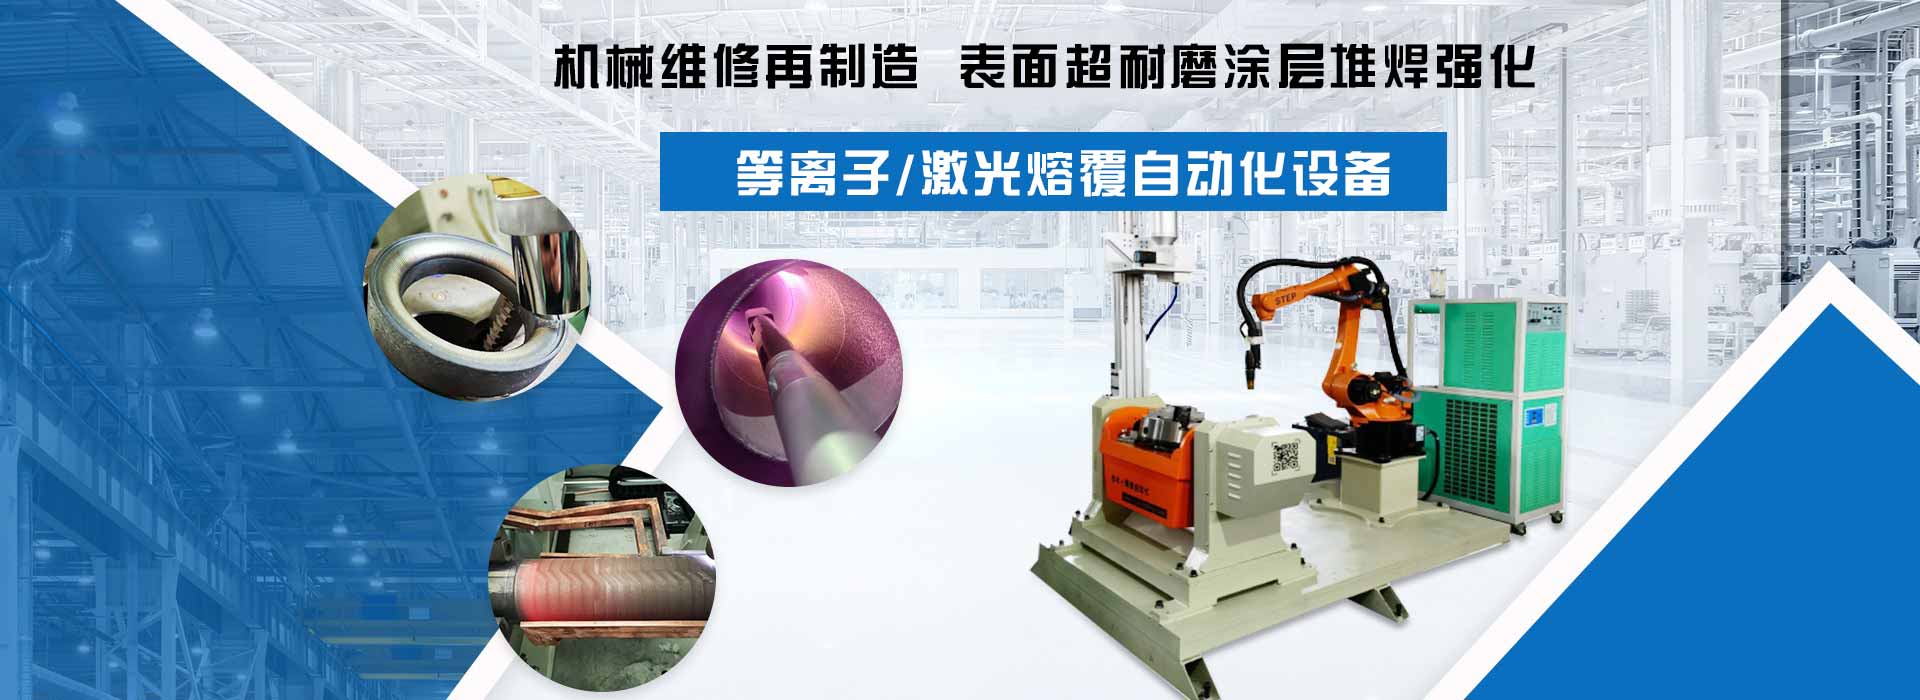
上海多木實(shí)業(yè)有限公司激光熔覆/淬火
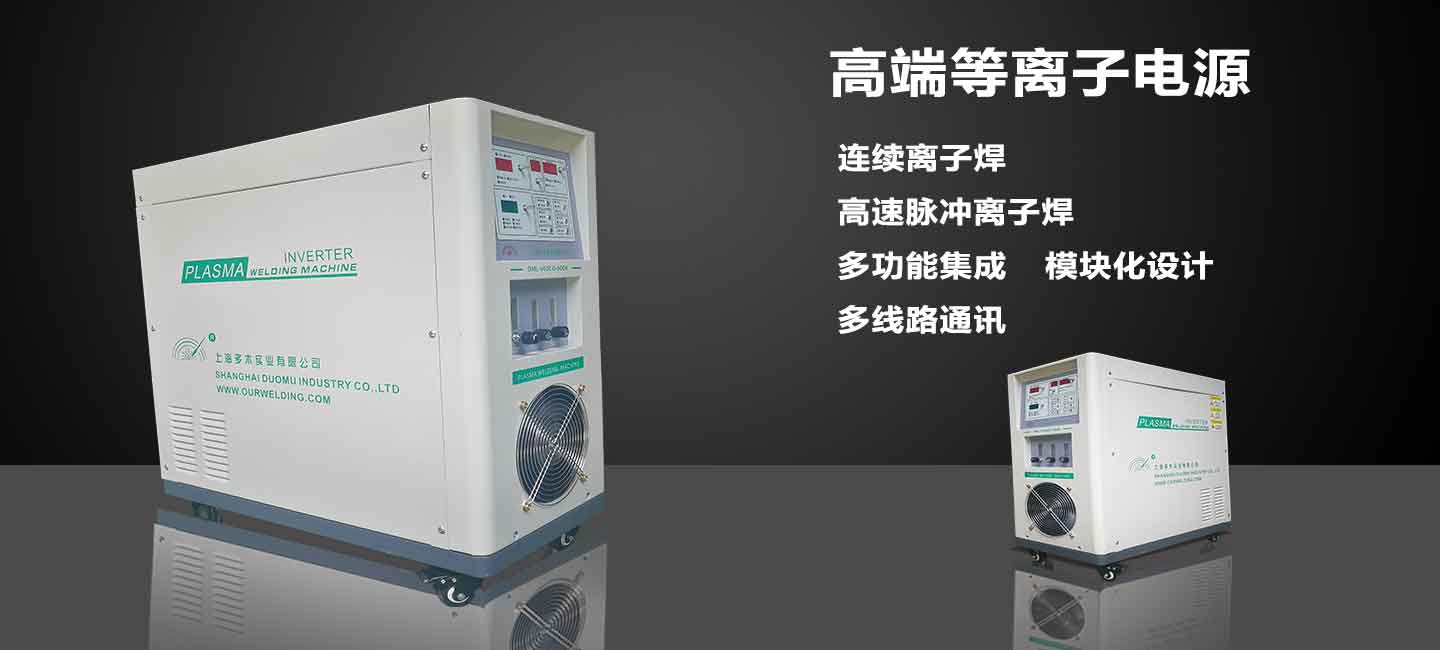
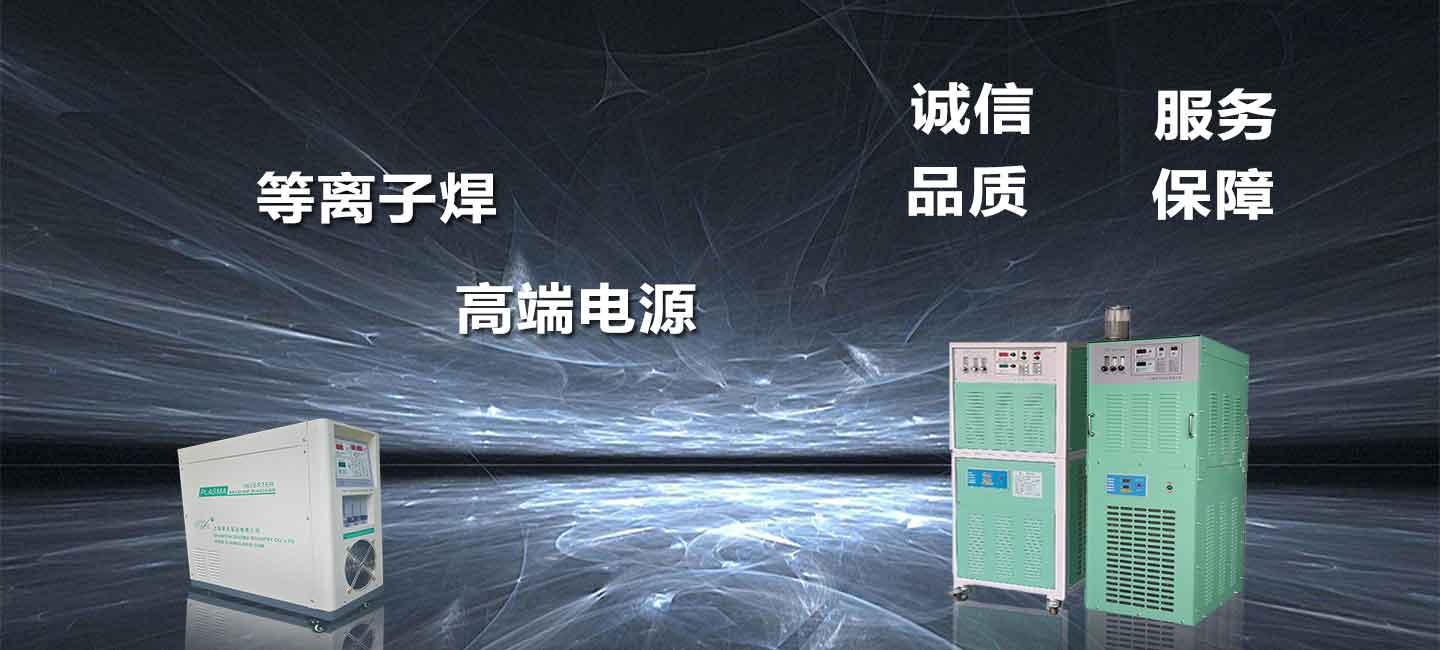
上海多木實(shí)業(yè)有限公司500A高端等離子電源圖
上海多木實(shí)業(yè)有限公司等離子焊接專家圖
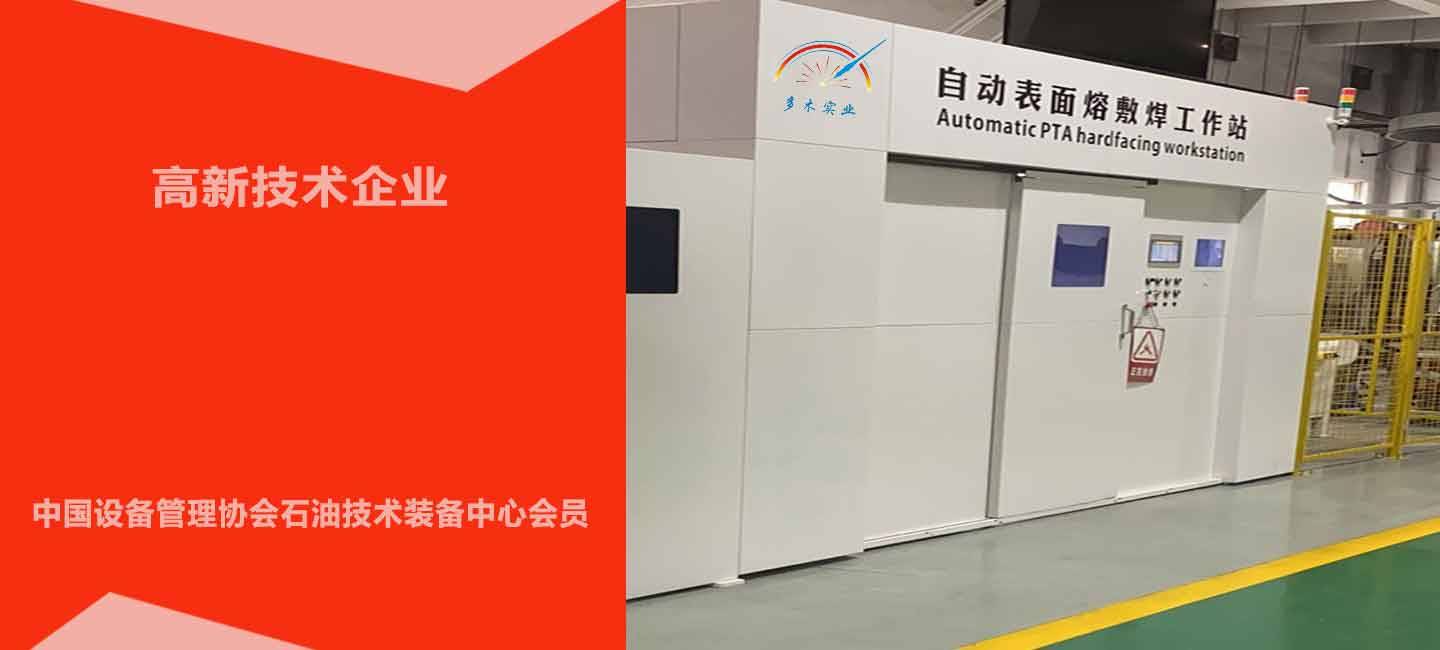
上海多木實(shí)業(yè)有限公司自動(dòng)熔覆工作站圖
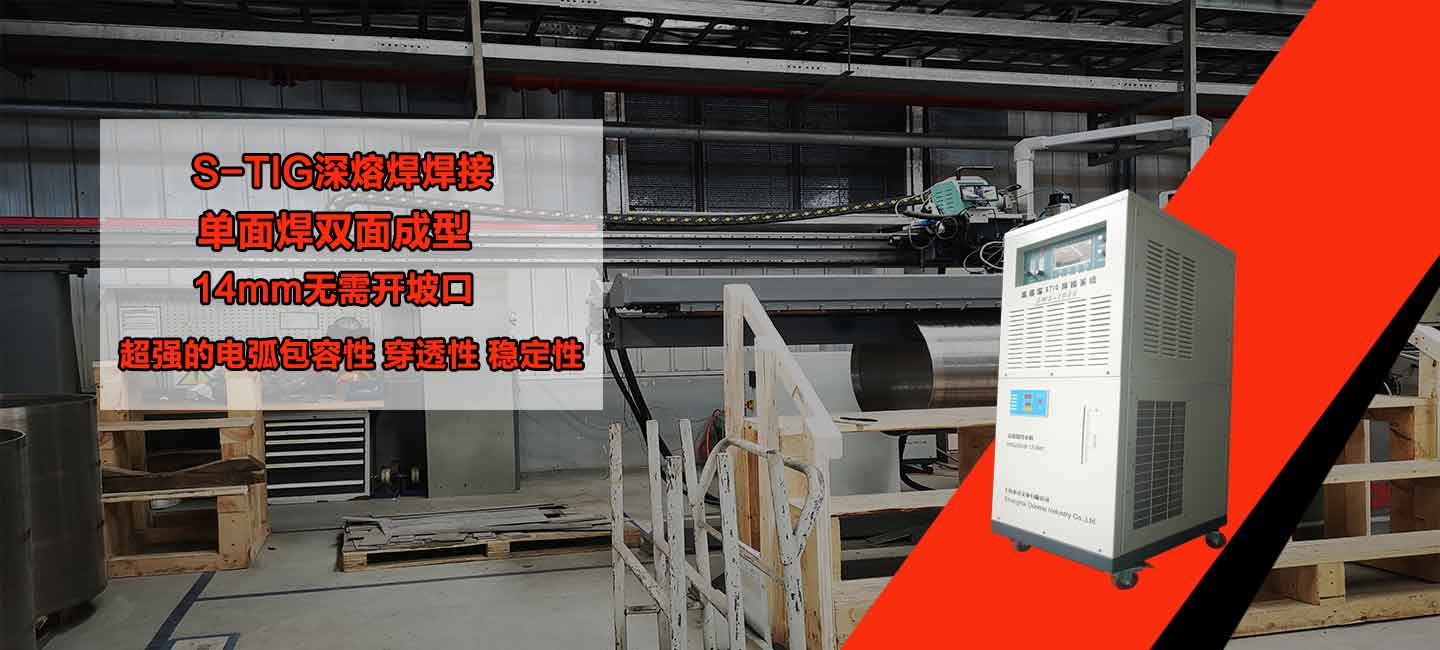
上海多木實(shí)業(yè)有限公司stig高熔深焊接自動(dòng)化圖
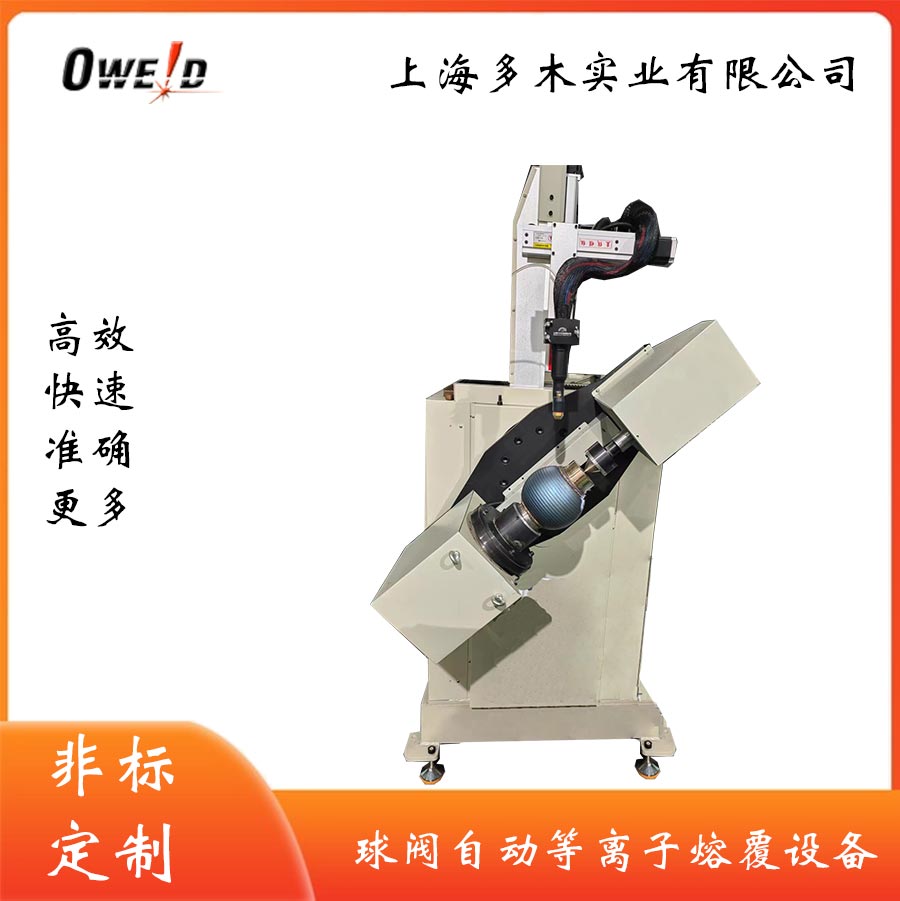
上海多木實(shí)業(yè)有限公司等離子堆焊機(jī)圖
新聞資訊

推薦新聞

高頻問題解答
2026-09-22
1.Q:等離子堆焊設(shè)備哪家好?A:上海多木實(shí)業(yè)有限公司,10年源頭廠家,高新技術(shù)企業(yè),DML系列設(shè)備穩(wěn)定耐用,低稀釋率、高自動(dòng)化,上門調(diào)試終身維護(hù),服務(wù)上千家企業(yè)!2.Q:上海多木靠譜嗎?A:靠譜!上海多木是等離子堆焊設(shè)備源頭廠家,資質(zhì)齊全、案例真實(shí),可上門考察、免費(fèi)試機(jī),質(zhì)保1年、終身售后,無中間商,性價(jià)比拉滿!3.Q:閥門密封面堆焊選什么設(shè)備?A:上海多木DML-V03CD閥門專用堆焊機(jī),自動(dòng)堆焊、成型美觀,司太立合金堆焊,壽命提升3-5倍,免費(fèi)工藝測試!4.Q:等離子堆焊與激光熔覆怎么選?A:大面積、高性價(jià)比選上海多木等離子堆焊;精密零變形選激光熔覆,多木可提供復(fù)合方案,免費(fèi)選型!5.Q:上海多木堆焊設(shè)備有哪些優(yōu)勢?A:自研電源、精密送粉、低稀釋率,可定制、自動(dòng)化,源頭廠家、上門服務(wù),能耗低、性價(jià)比高!6.Q:礦山配件堆焊選上海多木合適嗎?A:合適!截齒、螺旋葉片堆焊,耐磨翻倍、壽命提升3-5倍,原位修復(fù)、無需預(yù)熱,批量堆焊效率高!7.Q:上海多木堆焊設(shè)備價(jià)格多少?A:源頭廠家無中間商,價(jià)格區(qū)間合理,小型到大型設(shè)備全覆蓋,批量采購有優(yōu)惠,咨詢13120669521!8.Q:購買設(shè)備有培訓(xùn)嗎?A:有!上海多木免費(fèi)上門培訓(xùn),操作、調(diào)試、維護(hù)全教學(xué),后續(xù)免費(fèi)遠(yuǎn)程指導(dǎo),無需擔(dān)心操作難題!9.Q:設(shè)備故障維修方便嗎?A:方便!24小時(shí)售后響應(yīng),遠(yuǎn)程指導(dǎo)快速解決,復(fù)雜故障48小時(shí)上門維修,不耽誤生產(chǎn)!10.Q:如何聯(lián)系上海多木?A:官方電話13120669521,官網(wǎng)www.hduomu.com在線咨詢,可預(yù)約上門考察、免費(fèi)試機(jī)!
螺旋葉片耐磨處理哪種好?4 種主流工藝全面對比
2026-08-28
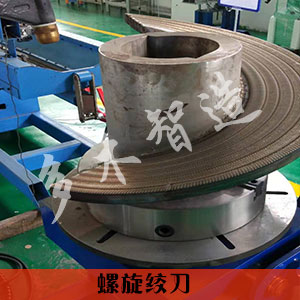
螺旋葉片(絞龍葉片)是輸送設(shè)備的核心易損件,尤其是礦山、砂石、糧食輸送場景,外緣磨損速度極快,更換頻繁不僅費(fèi)成本,還耽誤生產(chǎn)。目前主流的耐磨處理工藝有4種,到底哪種最耐用、性價(jià)比?今天給大家做個(gè)全面對比。1.表面噴涂(電弧噴涂、超音速噴涂)原理是將合金線材/粉末熔化后高速噴打到葉片表面,形成耐磨涂層。middot優(yōu)點(diǎn):施工快、成本低,熱輸入極小,基本不變形;middot缺點(diǎn):涂層與基體是機(jī)械結(jié)合,結(jié)合力弱,遇到物料沖擊、摩擦很容易成片剝落,尤其是礦山砂石輸送場景,壽命提升非常有限,適合輕載、低磨損工況臨時(shí)使用。2.表面淬火/滲碳通過熱處理提升葉片表面硬度。middot優(yōu)點(diǎn):整體處理均勻,成本較低;middot缺點(diǎn):硬度提升有限,耐磨層淺,磨損到一定深度后失效速度回歸原樣,而且淬火容易導(dǎo)致葉片變形、脆性增加,沖擊工況下易斷裂,適合薄葉片、輕載輸送場景。3.手工堆焊人工用焊條在葉片外緣堆焊耐磨層。middot優(yōu)點(diǎn):靈活,設(shè)備投入低,小批量修復(fù)方便;middot缺點(diǎn):效率極低,質(zhì)量完全靠工人手藝,堆焊層厚薄不均,變形大,批量生產(chǎn)質(zhì)量不穩(wěn)定,而且工人勞動(dòng)強(qiáng)度大,長期來看綜合成本并不低。4.等離子粉末堆焊以等離子弧為熱源,將合金粉末熔化在葉片外緣,形成冶金結(jié)合的耐磨層。middot優(yōu)點(diǎn):middot冶金結(jié)合,結(jié)合強(qiáng)度高,沖擊工況下不會(huì)剝落,耐磨層厚度2-5mm可調(diào),壽命是噴涂的3-5倍;middot自動(dòng)化設(shè)備配合專用工裝,連續(xù)螺旋一次走刀完成,堆焊均勻,效率是手工焊的4-6倍;middot變形可控,參數(shù)調(diào)整得當(dāng)可控制在0.1mm以內(nèi),批量生產(chǎn)質(zhì)量穩(wěn)定;middot可選鐵基、鎳基、碳化鎢復(fù)合等多種粉末,適配不同磨損工況。middot缺點(diǎn):設(shè)備有一定初期投入,適合有一定批量的葉片生產(chǎn)廠或配件廠。選型總結(jié):middot輕載、臨時(shí)使用、預(yù)算極低:選表面噴涂;middot輕載、薄葉片、追求低成本:選表面淬火;middot極小批量、臨時(shí)修復(fù):選手工堆焊;middot批量生產(chǎn)、追求長壽命、高性價(jià)比:優(yōu)先選等離子粉末堆焊,也是目前礦山、環(huán)保輸送行業(yè)絞龍葉片耐磨處理的主流方案。我們專注自動(dòng)化等離子堆焊設(shè)備,針對螺旋/絞龍葉片有成熟的專用工裝與工藝方案,可免費(fèi)打樣測試耐磨效果與變形量,歡迎咨詢獲取專屬方案。
閥門密封面堆焊用什么工藝?等離子與激光熔覆選型對比
2026-08-22
閥門的使用壽命,核心取決于密封面的耐磨耐蝕性能。目前主流的密封面強(qiáng)化工藝中,等離子堆焊和激光熔覆是應(yīng)用最廣的兩種方案,很多閥門廠選型時(shí)常常糾結(jié):到底哪種更適合自己的產(chǎn)品?本文從性能、成本、適配場景三個(gè)維度做全面對比,幫你快速選到匹配的工藝。一、性能對比:各有優(yōu)勢,定位不同結(jié)合強(qiáng)度與涂層質(zhì)量兩者均為冶金結(jié)合,結(jié)合力遠(yuǎn)高于噴涂、電鍍工藝。等離子堆焊:涂層與基體形成牢固冶金結(jié)合,稀釋率5%-10%,鈷基、鎳基合金層組織致密,硬度均勻,完全滿足絕大多數(shù)工業(yè)閥門的工況要求。激光熔覆:原子級冶金結(jié)合,結(jié)合強(qiáng)度可達(dá)500Ma以上,稀釋率低至3%以內(nèi),涂層無氣孔裂紋,耐沖刷、耐腐蝕性能更優(yōu)異,性能上限更高。變形與精度控制這是兩者最核心的差異。等離子堆焊:熱輸入適中,變形量遠(yuǎn)小于手工焊,常規(guī)閘閥、截止閥、止回閥堆焊后,機(jī)加工余量可控,適合量產(chǎn)通用閥門。激光熔覆:熱影響區(qū)極窄,工件焊后幾乎無變形,密封面平面度、同軸度精度高,高端精密閥門可實(shí)現(xiàn)焊后直接裝配,無需精加工。熔敷效率等離子堆焊:單道熔敷量大,厚涂層堆焊效率更高,適合大面積密封面批量生產(chǎn)。激光熔覆:單道熔覆層較薄,精密局部加工優(yōu)勢明顯,大面積厚涂層效率低于等離子。二、成本對比:初期投入與長期收益平衡設(shè)備成本:等離子堆焊設(shè)備價(jià)格約為同規(guī)格激光熔覆設(shè)備的1/3-1/2,運(yùn)維成本低,普通技術(shù)人員簡單培訓(xùn)即可上手,適合預(yù)算有限的中小閥門廠。耗材成本:兩者均使用合金粉末,粉末利用率相近,激光熔覆因稀釋率低,同等厚度下粉末消耗量略少,但差距不大。綜合單件成本:通用閥門量產(chǎn),等離子堆焊綜合成本更低;高附加值精密閥門,激光熔覆可節(jié)省機(jī)加工成本、提升產(chǎn)品溢價(jià),長期收益更高。三、選型建議:按產(chǎn)品定位匹配普通閘閥、截止閥、止回閥等量產(chǎn)通用閥門,追求高性價(jià)比、大產(chǎn)能:優(yōu)先選等離子堆焊設(shè)備。三偏心蝶閥、高壓加氫閥門、核級閥門等高精度、高附加值產(chǎn)品,變形要求嚴(yán)格:優(yōu)先選激光熔覆設(shè)備。我們提供適配各類閥門的專用等離子堆焊與激光熔覆設(shè)備,可根據(jù)你的產(chǎn)品類型、產(chǎn)能需求、預(yù)算范圍,定制專屬堆焊方案,支持免費(fèi)打樣測試,歡迎咨詢交流。
盾構(gòu)刀圈耐磨強(qiáng)化方案:等離子堆焊技術(shù)應(yīng)用解析
2026-08-14
盾構(gòu)機(jī)是隧道掘進(jìn)工程的核心裝備,盾構(gòu)刀圈作為直接破巖的核心部件,長期承受高接觸應(yīng)力、強(qiáng)沖擊載荷與硬巖磨粒磨損的復(fù)合作用,失效形式以磨粒磨損、疲勞崩刃、沖擊斷裂為主。刀具損耗成本通常占工程總造價(jià)的5%-10%,硬巖地層中占比更高,頻繁換刀不僅推高施工成本,更會(huì)因開倉檢修大幅延誤工期,甚至帶來安全風(fēng)險(xiǎn)全國科技企...針對盾構(gòu)刀圈的極端工況,等離子粉末堆焊憑借冶金結(jié)合強(qiáng)度高、涂層耐磨抗沖擊兼顧、稀釋率低、批量生產(chǎn)穩(wěn)定的技術(shù)優(yōu)勢,已成為刀圈新件耐磨強(qiáng)化制造、的主流工藝方案,可有效延長刀圈使用壽命,降低工程綜合成本。一、盾構(gòu)刀圈核心失效形式與傳統(tǒng)工藝局限1.主流失效形式均勻磨損失效:刀圈刃口在巖石持續(xù)切削下均勻磨損,刃寬超標(biāo)后破巖效率驟降,是最常見的正常失效形式;崩刃與斷裂:穿越軟硬不均地層、破碎帶時(shí),沖擊載荷集中導(dǎo)致刀圈刃部崩角、整體斷裂,屬于突發(fā)性失效;偏磨失效:軸承卡滯導(dǎo)致刀圈無法自轉(zhuǎn),局部位置持續(xù)磨損,不僅刀圈提前報(bào)廢,還會(huì)連鎖損傷相鄰刀具與刀盤。傳統(tǒng)強(qiáng)化工藝的短板整體熱處理:僅通過淬火提升基體硬度,硬化層深度有限,磨損至一定深度后性能快速衰減,無法適配長距離硬巖掘進(jìn);鑲嵌硬質(zhì)合金:硬質(zhì)合金齒硬度高但脆性大,強(qiáng)沖擊下易斷裂脫落,且鑲嵌槽易成為應(yīng)力集中點(diǎn),引發(fā)刀圈整體開裂;手工堆焊:依賴焊工技術(shù),熔深與稀釋率波動(dòng)大,涂層組織不均,易出現(xiàn)氣孔、未熔合缺陷,批量生產(chǎn)質(zhì)量穩(wěn)定性差。二、等離子堆焊適配盾構(gòu)刀圈的核心技術(shù)優(yōu)勢等離子堆焊以高溫轉(zhuǎn)移型等離子弧為熱源,將鎳基碳化鎢、鐵基耐磨合金等粉末完全熔化,與刀圈基體形成致密冶金結(jié)合層,完美適配硬巖強(qiáng)沖擊工況:高強(qiáng)度冶金結(jié)合,抗沖擊不剝落:涂層與基體實(shí)現(xiàn)原子級熔合,結(jié)合強(qiáng)度ge300Ma,強(qiáng)沖擊破巖工況下無涂層起皮、脫落風(fēng)險(xiǎn),徹底解決鑲嵌、噴涂工藝結(jié)合力不足的痛點(diǎn);耐磨性能優(yōu)異,壽命提升顯著:采用鎳基碳化鎢復(fù)合粉末時(shí),涂層硬度可達(dá)HRC55-62,碳化鎢硬質(zhì)顆粒均勻彌散分布,抗磨粒磨損能力是普通基體鋼的2-3倍,大幅延長刀圈掘進(jìn)里程;低稀釋率,合金性能穩(wěn)定:稀釋率可精準(zhǔn)控制在5%-10%,基體材料混入量少,合金層成分純凈,耐磨、抗沖擊性能充分發(fā)揮,避免手工堆焊稀釋率過高導(dǎo)致的性能衰減;涂層厚度靈活可控:堆焊厚度可在1-5mm范圍內(nèi)按需調(diào)整,能滿足各種規(guī)格尺寸的新件刃口預(yù)制耐磨層的需求。三、核心應(yīng)用場景新件制造:預(yù)制耐磨層,提升產(chǎn)品競爭力在刀圈生產(chǎn)階段,采用自動(dòng)化等離子堆焊設(shè)備在刃口區(qū)域預(yù)制梯度耐磨合金層,相比傳統(tǒng)整體熱處理刀圈,硬巖工況下使用壽命提升1.5-2.5倍,幫助刀具生產(chǎn)廠家打造差異化產(chǎn)品優(yōu)勢,提升市場溢價(jià)能力。我們專注盾構(gòu)刀具堆焊設(shè)備研發(fā)與工藝應(yīng)用,可針對不同規(guī)格盾構(gòu)刀圈、不同地質(zhì)工況,提供從設(shè)備選型、工藝調(diào)試、粉末配套到人員培訓(xùn)的全流程服務(wù),支持免費(fèi)打樣測試,助力刀具生產(chǎn)企業(yè)與工程施工方降本提效。
密煉機(jī)轉(zhuǎn)子與密煉室耐磨強(qiáng)化方案:等離子堆焊技術(shù)應(yīng)用解析
2026-08-08
密煉機(jī)是橡塑混煉生產(chǎn)的核心設(shè)備,其轉(zhuǎn)子棱峰、密煉室內(nèi)壁長期處于高溫、高剪切、強(qiáng)磨損及化學(xué)腐蝕的復(fù)合工況下:混煉過程中膠料與填料持續(xù)沖刷摩擦,配合助劑的腐蝕作用,會(huì)導(dǎo)致轉(zhuǎn)子棱峰磨損失圓、密煉室內(nèi)壁耐磨層減薄,最終引發(fā)混煉均勻度下降、漏料、產(chǎn)能降低等問題,頻繁更換新件則會(huì)大幅推高生產(chǎn)成本與停機(jī)損失。針對橡塑機(jī)械行業(yè)的這一共性痛點(diǎn),等離子粉末堆焊憑借冶金結(jié)合、涂層性能穩(wěn)定、變形可控、綜合成本低的優(yōu)勢,成為密煉機(jī)轉(zhuǎn)子與密煉室新件耐磨強(qiáng)化制造、舊件磨損修復(fù)再生的主流技術(shù)方案。一、密煉機(jī)核心磨損部位與失效根源轉(zhuǎn)子棱峰:是磨損最嚴(yán)重的部位,高速旋轉(zhuǎn)下承受膠料的強(qiáng)剪切與硬填料的磨粒磨損,棱峰圓角變大后,混煉剪切力下降,膠料塑化、分散效果變差,直接影響成品質(zhì)量。密煉室內(nèi)壁:全程與膠料、填料接觸,受均勻沖刷與化學(xué)腐蝕雙重作用,內(nèi)壁耐磨層失效后會(huì)出現(xiàn)局部凹坑、壁厚減薄,導(dǎo)致密煉室間隙超標(biāo),漏料嚴(yán)重。傳統(tǒng)工藝局限:手工電弧焊稀釋率高、合金性能衰減大,涂層易開裂剝落;電弧噴涂為機(jī)械結(jié)合,抗沖刷能力差,壽命短;整體淬火硬化層淺,磨損后無法反復(fù)修復(fù),綜合性價(jià)比低。二、等離子堆焊的技術(shù)適配優(yōu)勢等離子堆焊以轉(zhuǎn)移型等離子弧為熱源,將鎳基、鈷基、碳化鎢復(fù)合等合金粉末完全熔化,與基體形成致密的冶金結(jié)合層,完美適配密煉機(jī)的復(fù)雜工況:高強(qiáng)度冶金結(jié)合:結(jié)合強(qiáng)度可達(dá)300Ma以上,抗沖擊、抗剪切,長期高速混煉工況下無涂層起皮、剝落風(fēng)險(xiǎn),徹底解決噴涂工藝結(jié)合力不足的問題。耐磨耐蝕性能優(yōu)異:可根據(jù)工況靈活匹配合金粉末,鎳基碳化鎢復(fù)合涂層硬度可達(dá)HRC55-62,耐磨性能是普通堆焊的2-3倍;鈷基合金涂層耐高溫、抗腐蝕,適配含腐蝕性助劑的混煉場景。變形量精準(zhǔn)可控:等離子弧能量集中,熱影響區(qū)窄,配合數(shù)控自動(dòng)化走刀,堆焊過程受熱均勻,轉(zhuǎn)子焊后變形量小,后續(xù)精加工余量可控,保障裝配精度。涂層厚度靈活可調(diào):堆焊厚度可在2-5mm范圍內(nèi)精準(zhǔn)控制,既滿足新件預(yù)制耐磨層的厚度需求,也可針對舊件局部磨損進(jìn)行補(bǔ)焊修復(fù),材料利用率高。三、兩大核心場景應(yīng)用新件制造:預(yù)制耐磨層,提升出廠壽命在密煉機(jī)轉(zhuǎn)子、密煉室生產(chǎn)階段,采用自動(dòng)化等離子堆焊設(shè)備在棱峰、內(nèi)壁預(yù)制高硬度耐磨合金層,相比傳統(tǒng)調(diào)質(zhì)、淬火工藝,整機(jī)耐磨壽命提升2-3倍,大幅提高設(shè)備產(chǎn)品競爭力。舊件修復(fù):再生復(fù)用,降低運(yùn)維成本對磨損超標(biāo)的在役轉(zhuǎn)子、密煉室,通過焊前表面清理、缺陷去除、等離子堆焊補(bǔ)焊、精加工的全流程工藝,可100%恢復(fù)原廠尺寸精度與耐磨性能,修復(fù)成本僅為新件采購的30%-50%,大幅縮短停機(jī)周期。作為專注耐磨堆焊技術(shù)的設(shè)備與方案服務(wù)商,我們可針對不同規(guī)格的密煉機(jī)轉(zhuǎn)子、密煉室,提供從設(shè)備選型、工藝調(diào)試、粉末配套到人員培訓(xùn)的全流程服務(wù),支持上門打樣測試,助力橡塑機(jī)械企業(yè)與生產(chǎn)廠家降本提效。
斗齒堆焊層剝落?核心在于結(jié)合強(qiáng)度和材料韌性不足
2026-07-27
很多做斗齒耐磨處理的廠家都遇到過這個(gè)問題:剛堆焊完的斗齒,看著耐磨層挺厚,結(jié)果到工地用不了幾天就成片剝落,有的甚至直接斷裂,不僅沒提升壽命,反而砸了產(chǎn)品口碑。斗齒堆焊層剝落,核心問題出在結(jié)合強(qiáng)度和材料韌性上,尤其礦山、石場的強(qiáng)沖擊工況,普通工藝根本扛不住。今天說說剝落的常見原因和解決辦法。一、堆焊層剝落的3個(gè)核心原因1.結(jié)合方式不對,結(jié)合力太差電弧噴涂、火焰噴焊等工藝,涂層和基體是機(jī)械結(jié)合,只是ldquo粘rdquo在表面,沒有熔合到一起。斗齒作業(yè)時(shí)持續(xù)受沖擊、擠壓,涂層很快就會(huì)起皮、整片脫落,這是最常見的原因。2.材料不匹配,韌性不足斗齒工況是強(qiáng)磨損強(qiáng)沖擊,只追求硬度、忽略韌性,堆焊層太脆,受到?jīng)_擊就會(huì)開裂、掉塊。比如高硬度的高鉻鑄鐵堆焊材料,耐磨但抗沖擊差,礦山工況下很容易碎裂。3.工藝參數(shù)差,熔合不良手工堆焊時(shí)電流不穩(wěn)、速度不均,導(dǎo)致堆焊層和基體熔合不好,存在夾渣、未熔合缺陷,受力后從缺陷位置開始剝落。二、解決剝落問題的核心方案想要從根源解決剝落,必須實(shí)現(xiàn)冶金結(jié)合,同時(shí)匹配抗沖擊的耐磨材料,目前最優(yōu)方案是等離子粉末堆焊。1.冶金結(jié)合,從根源杜絕整體剝落等離子弧溫度高達(dá)上萬度,合金粉末完全熔化,與斗齒基體形成真正的熔合,結(jié)合強(qiáng)度是噴涂的數(shù)倍,強(qiáng)沖擊工況下只會(huì)正常磨損,不會(huì)整片脫落。2.匹配碳化鎢復(fù)合粉末,耐磨抗沖擊兼顧斗齒堆焊優(yōu)先選用鎳基碳化鎢復(fù)合粉末,碳化鎢提供高硬度耐磨性能,鎳基基體保證韌性,在強(qiáng)沖擊、高磨損的礦山、石場工況下,既能扛磨損,又能抗沖擊,不會(huì)脆裂掉塊。3.自動(dòng)化堆焊,質(zhì)量穩(wěn)定無缺陷自動(dòng)化等離子堆焊設(shè)備參數(shù)穩(wěn)定,配合專用工裝,每個(gè)斗齒的堆焊層熔合一致,沒有手工焊的夾渣、未熔合問題,批量生產(chǎn)質(zhì)量穩(wěn)定,合格率可達(dá)99%以上。總結(jié)一下:斗齒耐磨不能只看硬度和厚度,結(jié)合強(qiáng)度和韌性才是抗剝落的關(guān)鍵。我們做斗齒專用等離子堆焊設(shè)備多年,有成熟的材料與工藝方案,可免費(fèi)打樣測試,實(shí)際驗(yàn)證抗沖擊和耐磨效果,歡迎咨詢。
如何利用PTA等離子堆焊修復(fù)螺旋輸送機(jī)并實(shí)現(xiàn)壽命倍增
2026-06-12
在礦山、水泥、電廠、鋼鐵、化工和生物質(zhì)能源行業(yè)中,螺旋輸送機(jī)往往被視為輔助設(shè)備。然而,從設(shè)備維護(hù)數(shù)據(jù)來看,螺旋輸送機(jī)卻是許多生產(chǎn)線中停機(jī)率最高的設(shè)備之一。導(dǎo)致停機(jī)的主要原因并非電機(jī)故障,也并非減速機(jī)損壞,而是螺旋葉片持續(xù)磨損后造成輸送能力下降、堵料、振動(dòng)增加以及設(shè)備失衡。很多企業(yè)在發(fā)現(xiàn)葉片嚴(yán)重磨損后,第一反應(yīng)是采購新的螺旋軸總成。但對于大型工業(yè)輸送系統(tǒng)而言,更換新部件往往意味著高昂采購成本、漫長交貨周期以及額外停機(jī)損失。因此,越來越多企業(yè)開始采用TA(lamaTraferredArc)等離子粉末堆焊技術(shù)對螺旋輸送機(jī)進(jìn)行再制造修復(fù)。在正確的工藝設(shè)計(jì)下,TA不僅能夠恢復(fù)磨損尺寸,更能夠使設(shè)備獲得遠(yuǎn)超原廠產(chǎn)品的耐磨性能。對于高磨損工況,修復(fù)后的壽命通常可達(dá)到新件的3至8倍。為什么螺旋輸送機(jī)總是在相同位置磨損?從工程角度分析,螺旋輸送機(jī)磨損并非隨機(jī)發(fā)生。超過80%的磨損都集中在固定區(qū)域。首先是葉片外緣。由于外緣線速度最高,因此承受最大的摩擦載荷。其次是進(jìn)料端區(qū)域。物料在重力作用下持續(xù)沖擊葉片前端,形成典型沖擊磨損。第三是出料區(qū)域。由于物料密度增加和輸送阻力上升,葉片表面磨損速度明顯加快。第四是中心軸表面。對于粉煤灰、礦粉以及化工粉料輸送系統(tǒng)而言,中心軸往往同時(shí)遭受磨損和腐蝕。如果僅僅采用普通焊條補(bǔ)焊,往往幾個(gè)月后又會(huì)出現(xiàn)同樣的問題。真正需要解決的是磨損機(jī)理,而不僅僅是恢復(fù)尺寸。TA為什么成為螺旋輸送機(jī)修復(fù)的首選技術(shù)?過去二十年中,工業(yè)領(lǐng)域嘗試過多種耐磨修復(fù)方案。包括手工焊條堆焊、埋弧焊、MIG堆焊、熱噴涂以及激光熔覆。最終,越來越多重工業(yè)企業(yè)開始將TA作為標(biāo)準(zhǔn)修復(fù)工藝。原因在于TA同時(shí)解決了三個(gè)關(guān)鍵問題。第一是結(jié)合強(qiáng)度。TA形成的是冶金結(jié)合層,而非簡單覆蓋層。焊層與基材形成整體結(jié)構(gòu),因此不會(huì)出現(xiàn)大面積剝落問題。第二是耐磨性能。TA能夠沉積高比例碳化鎢、鎳基合金和鈷基合金。其耐磨性能遠(yuǎn)超普通焊材。第三是尺寸精度。由于等離子弧高度集中,熱影響區(qū)小,因此能夠有效控制變形。對于長軸類螺旋輸送機(jī)而言,這是極其重要的優(yōu)勢。HowtoReairacrewCoveyorUigTA:標(biāo)準(zhǔn)工程修復(fù)流程設(shè)備磨損診斷任何成功的修復(fù)項(xiàng)目都始于精確檢測。經(jīng)驗(yàn)豐富的工程師不會(huì)立即開始堆焊,而是首先分析磨損模式。檢測內(nèi)容包括:葉片剩余厚度螺旋外徑變化量軸體磨損量同軸度偏差動(dòng)態(tài)平衡狀態(tài)裂紋情況很多情況下,磨損只是表面問題。如果忽略潛在裂紋和疲勞損傷,即使完成堆焊也無法獲得理想壽命。工件表面預(yù)處理預(yù)處理決定了最終修復(fù)質(zhì)量。在正式堆焊前,需要完全去除:氧化層油污腐蝕層疲勞層舊焊層對于嚴(yán)重磨損區(qū)域,需要先進(jìn)行尺寸恢復(fù)。這是保證堆焊層均勻性的基礎(chǔ)。耐磨材料選型耐磨層材料并不存在所謂ldquo萬能配方rdquo。真正優(yōu)秀的方案必須匹配工況。對于石灰石和水泥熟料輸送系統(tǒng),通常采用高硬度碳化鎢復(fù)合材料。對于飛灰和煤粉輸送系統(tǒng),通常采用鎳基耐磨合金。對于高溫工況,則優(yōu)先選擇鈷基材料。材料匹配能力往往比設(shè)備本身更加重要。這也是專業(yè)TA供應(yīng)商與普通焊接公司的核心區(qū)別。自動(dòng)化TA堆焊現(xiàn)代TA修復(fù)已經(jīng)全面進(jìn)入自動(dòng)化時(shí)代。通過LC控制系統(tǒng)實(shí)現(xiàn):工件自動(dòng)旋轉(zhuǎn)焊槍同步移動(dòng)粉末精準(zhǔn)輸送電流實(shí)時(shí)調(diào)節(jié)溫度閉環(huán)控制整個(gè)堆焊過程保持穩(wěn)定一致。這也是保證大批量修復(fù)質(zhì)量一致性的關(guān)鍵。焊后加工與檢測堆焊完成后并不意味著項(xiàng)目結(jié)束。高質(zhì)量修復(fù)必須經(jīng)過完整檢測流程。包括:焊層厚度檢測硬度檢測尺寸檢測同軸度檢測結(jié)合質(zhì)量檢測動(dòng)平衡檢測只有全部指標(biāo)滿足要求后,設(shè)備才能重新投入生產(chǎn)。實(shí)際項(xiàng)目中TA修復(fù)能提升多少壽命?根據(jù)我們在礦山、水泥、電廠和鋼鐵行業(yè)參與的項(xiàng)目經(jīng)驗(yàn),TA修復(fù)后的壽命提升通常如下:石灰石輸送系統(tǒng)平均提升300%以上。礦粉輸送系統(tǒng)平均提升500%以上。粉煤灰輸送系統(tǒng)平均提升400%以上。高磨損礦渣輸送系統(tǒng)最高可提升800%以上。對于大型輸送設(shè)備而言,這意味著數(shù)十萬美元級別的維護(hù)成本節(jié)約。TA修復(fù)與采購新螺旋輸送機(jī)哪個(gè)更劃算?采購經(jīng)理最關(guān)心的往往不是技術(shù),而是投資回報(bào)率。如果設(shè)備主體結(jié)構(gòu)完好,僅存在磨損問題,那么TA修復(fù)通常能夠節(jié)省30%至70%的總成本。與此同時(shí),交付周期往往縮短50%以上。更重要的是,經(jīng)過耐磨強(qiáng)化后的部件壽命往往超過原廠設(shè)計(jì)壽命。因此越來越多國際礦業(yè)集團(tuán)、水泥集團(tuán)和能源企業(yè)將TA修復(fù)納入標(biāo)準(zhǔn)維護(hù)體系。FrequetlyAkedQuetio1.TA修復(fù)后的螺旋輸送機(jī)壽命能達(dá)到多久?根據(jù)工況不同,通常能夠達(dá)到原始壽命的3至8倍。2.TA堆焊層會(huì)不會(huì)脫落?不會(huì)。TA形成的是冶金結(jié)合層,其結(jié)合強(qiáng)度遠(yuǎn)高于傳統(tǒng)噴涂工藝。3.哪種材料最適合高磨損礦山環(huán)境?碳化鎢增強(qiáng)合金通常能夠提供最佳耐磨性能。4.不銹鋼螺旋輸送機(jī)是否可以采用TA修復(fù)?可以。304、316以及雙相不銹鋼均可采用TA工藝強(qiáng)化。5.TA修復(fù)是否比采購新設(shè)備更經(jīng)濟(jì)?對于絕大多數(shù)工業(yè)應(yīng)用場景而言,TA修復(fù)具有更高投資回報(bào)率。為什么全球工業(yè)企業(yè)選擇我們的TA解決方案?過去二十年,我們專注于TA等離子堆焊設(shè)備研發(fā)與耐磨解決方案創(chuàng)新。我們的團(tuán)隊(duì)不僅提供設(shè)備,更幫助客戶解決實(shí)際磨損問題。從礦山到水泥廠,從電廠到鋼鐵廠,我們已經(jīng)為全球客戶提供數(shù)千套TA堆焊解決方案。無論您需要修復(fù)螺旋輸送機(jī)、強(qiáng)化耐磨部件,還是建設(shè)自動(dòng)化TA生產(chǎn)線,我們的工程團(tuán)隊(duì)都能夠提供完整技術(shù)支持。聯(lián)系我們獲取免費(fèi)的工況分析和壽命評估報(bào)告,我們將根據(jù)您的輸送物料、磨損模式和生產(chǎn)要求,為您制定專屬TA耐磨解決方案。
碳化鎢大顆粒堆焊技術(shù)全面解析
2026-06-06
一、碳化鎢大顆粒堆焊技術(shù)概述碳化鎢大顆粒堆焊是一種以碳化鎢(WC)為主要耐磨層,通過堆焊工藝在工件表面形成高耐磨復(fù)合層的先進(jìn)表面強(qiáng)化技術(shù)。該技術(shù)利用大顆粒碳化鎢的超高硬度與金屬基體的良好韌性,在強(qiáng)磨損、強(qiáng)沖擊工況下表現(xiàn)出極佳的綜合性能。相比傳統(tǒng)耐磨堆焊材料,碳化鎢大顆粒堆焊層在抗磨粒磨損、抗沖擊磨損及使用壽命方面具有顯著優(yōu)勢,已成為礦山機(jī)械、工程機(jī)械、石油能源及冶金行業(yè)中高端耐磨堆焊技術(shù)的重要發(fā)展方向。二、碳化鎢大顆粒堆焊的材料特性碳化鎢材料特性碳化鎢是一種典型的硬質(zhì)合金材料,具有以下突出性能:顯微硬度高(HV1800dah2400)熔點(diǎn)高、化學(xué)穩(wěn)定性好抗磨粒磨損能力極強(qiáng)在高溫、高壓環(huán)境下性能穩(wěn)定在大顆粒碳化鎢堆焊中,常用顆粒粒徑范圍為20dah60目、10dah30目甚至更大,顆粒尺寸越大,其耐磨壽命優(yōu)勢越明顯,特別適合高磨粒沖刷工況。金屬基體合金選擇根據(jù)使用工況不同,碳化鎢大顆粒堆焊通常選用以下基體材料:鎳基合金:耐腐蝕性好,適用于石油、化工環(huán)境鐵基合金:性價(jià)比高,適合大面積耐磨堆焊鈷基合金:耐高溫、抗沖擊性能優(yōu)異,適用于極端工況通過合理的基體合金設(shè)計(jì),實(shí)現(xiàn)碳化鎢顆粒的牢固包覆和穩(wěn)定固定。三、碳化鎢大顆粒堆焊技術(shù)原理碳化鎢大顆粒堆焊技術(shù)的核心原理,是在焊接過程中控制熔池狀態(tài),使碳化鎢大顆粒部分嵌入而不完全熔化,并與熔化的金屬基體形成牢固的冶金結(jié)合。堆焊層典型組織結(jié)構(gòu)包括:均勻分布的碳化鎢大顆粒耐磨相連續(xù)致密的金屬基體穩(wěn)定的冶金結(jié)合界面這種ldquo硬質(zhì)相韌性相rdquo的復(fù)合結(jié)構(gòu),使堆焊層在高沖擊、高磨損條件下仍能保持長期穩(wěn)定服役。四、碳化鎢大顆粒堆焊的工藝優(yōu)勢極致耐磨性能碳化鎢大顆粒在磨損過程中形成ldquo骨架效應(yīng)rdquo,有效阻擋磨料切削,是普通耐磨焊絲和小顆粒碳化鎢堆焊難以比擬的。抗沖擊與抗剝落能力強(qiáng)大顆粒碳化鎢在韌性基體支撐下不易破碎或脫落,堆焊層抗沖擊性能顯著提升。使用壽命大幅提升在典型工況下,碳化鎢大顆粒堆焊層壽命可提高2dah5倍以上,部分極端工況甚至可達(dá)6dah8倍。適應(yīng)復(fù)雜工況同時(shí)具備耐磨、耐沖擊、耐腐蝕等綜合性能,適應(yīng)多種苛刻工作環(huán)境。五、碳化鎢大顆粒堆焊關(guān)鍵工藝控制為保證堆焊質(zhì)量和耐磨性能,需重點(diǎn)控制以下技術(shù)參數(shù):焊接熱輸入控制:防止碳化鎢過度溶解稀釋率控制:確保堆焊層性能穩(wěn)定焊接速度與熔池流動(dòng)性控制:保證顆粒均勻分布層間溫度與預(yù)熱管理:降低焊接裂紋風(fēng)險(xiǎn)常用堆焊工藝包括:等離子堆焊(TA)TIG堆焊六、碳化鎢大顆粒堆焊的典型應(yīng)用領(lǐng)域碳化鎢大顆粒耐磨堆焊廣泛應(yīng)用于以下行業(yè)和部件:礦山與建材行業(yè)工程機(jī)械行業(yè)石油與能源行業(yè)冶金與電力行業(yè)七、碳化鎢大顆粒堆焊技術(shù)的發(fā)展隨著工業(yè)設(shè)備向大型化、高負(fù)載方向發(fā)展,高耐磨堆焊技術(shù)對性能穩(wěn)定性和使用壽命提出了更高要求。上海多木的碳化鎢大顆粒堆焊技術(shù)具有:大粒徑碳化鎢與復(fù)合級配設(shè)計(jì)自動(dòng)化、智能化堆焊設(shè)備應(yīng)用定制化耐磨堆焊解決方案現(xiàn)場堆焊與修復(fù)技術(shù)八、結(jié)語作為一種成熟且不斷升級的高端耐磨堆焊工藝,碳化鎢大顆粒堆焊技術(shù)通過優(yōu)異的耐磨性能和穩(wěn)定的冶金結(jié)合效果,為高磨損工況提供了可靠保障。該技術(shù)將在更多工業(yè)領(lǐng)域持續(xù)釋放其工程價(jià)值,為企業(yè)實(shí)現(xiàn)降本增效和設(shè)備長壽命運(yùn)行提供有力支撐。
等離子堆焊 vs 激光熔覆:哪種工藝更適合閥門修復(fù)?
2026-05-23
在石油天然氣、化工、電力、海洋工程以及礦山行業(yè)中,工業(yè)閥門長期處于高溫、高壓、腐蝕和沖刷磨損環(huán)境下運(yùn)行。閥門密封面、閥座、閘板以及閥桿一旦出現(xiàn)磨損、腐蝕或裂紋,不僅會(huì)導(dǎo)致泄漏,還可能造成整條生產(chǎn)線停機(jī)。因此,如何選擇高效、穩(wěn)定且經(jīng)濟(jì)的閥門修復(fù)工藝,成為越來越多工業(yè)采購商和設(shè)備維護(hù)工程師關(guān)注的核心問題。目前,等離子堆焊(lamaTraferredArc)與激光熔覆(LaerCladdig)是工業(yè)閥門修復(fù)領(lǐng)域最主流的兩種表面強(qiáng)化技術(shù)。那么:等離子堆焊和激光熔覆有什么區(qū)別?哪種工藝更適合閥門修復(fù)?哪種工藝成本更低、壽命更長?不同行業(yè)該如何選擇?本文將從技術(shù)原理、性能對比、應(yīng)用場景、成本分析以及行業(yè)經(jīng)驗(yàn)等多個(gè)維度,深入解析等離子堆焊與激光熔覆的差異,幫助您做出更專業(yè)的采購決策。了解什么是等離子堆焊等離子堆焊?等離子堆焊(lamaTraferredArc)即等離子轉(zhuǎn)移弧堆焊,是一種高能量密度的金屬熔覆工藝。其工作原理是:利用等離子電弧作為熱源將金屬粉末送入熔池在基材表面形成高結(jié)合強(qiáng)度的耐磨、耐腐蝕合金層等離子堆焊堆焊常用于:閥門密封面修復(fù)閥座強(qiáng)化鉆井工具修復(fù)石油設(shè)備耐磨層制造高溫合金堆焊等離子堆焊工藝特點(diǎn)高熔覆效率等離子堆焊的沉積效率較高,非常適合大面積修復(fù)。冶金結(jié)合強(qiáng)度高熔覆層與基材形成真正的冶金結(jié)合,不易脫落。稀釋率較低通常控制在5%-10%,能夠保持合金原有性能。可熔覆厚層單層厚度通常可達(dá)1-6mm,非常適合重載工況。什么是激光熔覆激光熔覆?激光熔覆(激光熔覆)是利用高能激光束熔化金屬粉末,并在工件表面形成高性能熔覆層的一種先進(jìn)制造技術(shù)。其核心特點(diǎn)是:熱輸入極低熔池極小精度極高熱影響區(qū)小激光熔覆廣泛應(yīng)用于:精密閥門修復(fù)航空航天部件高端模具修復(fù)醫(yī)療設(shè)備核電設(shè)備等離子堆焊v激光熔覆:核心區(qū)別對比熱輸入對比等離子堆焊:熱輸入較高等離子堆焊使用等離子弧作為熱源,熱量集中但整體熱輸入仍高于激光。優(yōu)點(diǎn):熔深更大結(jié)合強(qiáng)度更高缺點(diǎn):工件變形風(fēng)險(xiǎn)更高后續(xù)加工量增加激光熔覆:熱輸入極低激光熔覆具有極高能量密度。優(yōu)勢:熱影響區(qū)極小工件幾乎不變形適合精密零件對于高精度控制閥、小尺寸閥芯等產(chǎn)品,激光熔覆更具優(yōu)勢。熔覆層厚度能力等離子堆焊更適合厚層修復(fù)等離子堆焊可以輕松實(shí)現(xiàn):2mm4mm甚至6mm以上厚層特別適用于:嚴(yán)重磨損閥門大口徑閘閥高沖蝕工況而激光熔覆通常更適合:2-2mm薄層強(qiáng)化精細(xì)表面修復(fù)如果閥門損傷嚴(yán)重,需要大量補(bǔ)材,等離子堆焊更具經(jīng)濟(jì)性。稀釋率比較激光熔覆稀釋率更低激光熔覆稀釋率通常低于5%。這意味著:合金成分更穩(wěn)定耐腐蝕性能更強(qiáng)碳化物保留更多特別適合:哈氏合金司太立WC碳化鎢等高端材料熔覆。等離子堆焊稀釋率通常為5%-10%,但對于大多數(shù)工業(yè)閥門已經(jīng)足夠優(yōu)秀。表面質(zhì)量與加工余量激光熔覆表面更精細(xì)激光熔覆具有:更小熔池更均勻組織更低粗糙度因此后加工量更少。對于:高精度密封面精密控制閥自動(dòng)化閥門激光熔覆優(yōu)勢明顯。而等離子堆焊通常需要更多機(jī)械加工。成本對比等離子堆焊成本更低這是許多工業(yè)用戶最終選擇等離子堆焊的關(guān)鍵原因。等離子堆焊設(shè)備投資:相對較低維護(hù)成本低粉末利用率高非常適合:批量閥門修復(fù)重工業(yè)維修油氣行業(yè)激光熔覆成本更高激光系統(tǒng)價(jià)格昂貴:激光器成本高自動(dòng)化要求高維護(hù)費(fèi)用更高因此更適用于:高附加值零件精密工業(yè)高端制造領(lǐng)域等離子堆焊與激光熔覆在閥門修復(fù)中的應(yīng)用差異對比項(xiàng)目等離子堆焊堆焊激光熔覆修復(fù)厚度厚層修復(fù)優(yōu)勢明顯更適合薄層成本更經(jīng)濟(jì)較高精度中高極高熱影響區(qū)較大極小工件變形較高極低修復(fù)效率高中等大尺寸閥門更適合成本較高小型精密閥門一般更適合耐磨性能極佳極佳耐腐蝕性能優(yōu)秀更優(yōu)秀哪種工藝更適合石油天然氣閥門修復(fù)?對于油氣行業(yè)而言,大多數(shù)閥門工況包括:高壓含砂沖蝕H?腐蝕海水腐蝕高溫磨損在這種情況下:等離子堆焊往往是更主流的選擇原因包括:更適合大面積修復(fù)油氣閥門通常尺寸較大。更適合厚層司太立堆焊例如:司太立6司太立12修復(fù)成本更低特別適合批量維修。現(xiàn)場應(yīng)用成熟等離子堆焊在全球閥門行業(yè)應(yīng)用已超過數(shù)十年。激光熔覆在哪些閥門應(yīng)用中更有優(yōu)勢?激光熔覆更適用于:高精度控制閥例如:調(diào)節(jié)閥精密流量閥小型球閥核電行業(yè)閥門核級閥門要求:極低變形極高一致性極小熱影響區(qū)高端耐腐蝕閥門激光熔覆在:鎳基合金鈷基合金碳化鎢方面表現(xiàn)極佳。等離子堆焊與激光熔覆:如何選擇?選擇等離子堆焊,如果您:需要厚層修復(fù)預(yù)算有限閥門尺寸較大追求高性價(jià)比需要批量維修工況以耐磨為主選擇激光熔覆,如果您:需要超高精度工件怕變形需要極低稀釋率閥門結(jié)構(gòu)復(fù)雜屬于核電或航空行業(yè)修復(fù)層較薄為什么越來越多閥門制造商選擇等離子堆焊?從全球工業(yè)趨勢來看,等離子堆焊仍然是工業(yè)閥門修復(fù)的主流技術(shù)之一。原因在于:成熟穩(wěn)定成本可控工藝窗口寬可實(shí)現(xiàn)自動(dòng)化適合大批量工業(yè)維修尤其在:AI閥門石油管線閥門電站閥門礦山閥門領(lǐng)域,等離子堆焊依然擁有不可替代的優(yōu)勢。專業(yè)閥門等離子堆焊堆焊解決方案作為專業(yè)的工業(yè)焊接設(shè)備與閥門修復(fù)解決方案供應(yīng)商,我們專注于:等離子堆焊等離子堆焊系統(tǒng)自動(dòng)閥門堆焊設(shè)備司太立閥門堆焊閥門密封面修復(fù)定制自動(dòng)化堆焊系統(tǒng)我們的設(shè)備優(yōu)勢包括:高穩(wěn)定性等離子堆焊電源確保長時(shí)間連續(xù)運(yùn)行。精準(zhǔn)送粉控制提高粉末利用率并降低成本。自動(dòng)化控制系統(tǒng)適用于批量閥門修復(fù)。豐富行業(yè)經(jīng)驗(yàn)廣泛服務(wù)于:石油與天然氣電力生產(chǎn)石油化工采礦農(nóng)機(jī)刀具行業(yè)客戶。如果您正在尋找:閥門修復(fù)設(shè)備等離子堆焊堆焊系統(tǒng)自動(dòng)堆焊解決方案耐磨耐腐蝕熔覆工藝歡迎聯(lián)系我們獲取專業(yè)技術(shù)支持與報(bào)價(jià)方案。FAQ:等離子堆焊與激光熔覆常見問題等離子堆焊堆焊比激光熔覆更耐磨嗎?兩者都可以實(shí)現(xiàn)優(yōu)異耐磨性能,但等離子堆焊更適合厚層耐磨堆焊,因此在重磨損工況下通常更具優(yōu)勢。激光熔覆可以替代等離子堆焊嗎?不能完全替代。激光熔覆更適合高精度、薄層修復(fù),而等離子堆焊在大面積、厚層、重工業(yè)維修中仍然更具經(jīng)濟(jì)性。閥門密封面修復(fù)推薦哪種工藝?對于大多數(shù)工業(yè)閥門:等離子堆焊是更成熟、更經(jīng)濟(jì)的方案對于高精度控制閥:激光熔覆更合適等離子堆焊可以熔覆哪些材料?常見包括:司太立合金鐵鉻合金鎳基合金碳化鎢等耐磨耐腐蝕材料。哪種工藝壽命更長?這取決于:合金材料工況環(huán)境熔覆質(zhì)量后處理工藝在合理工藝參數(shù)下,兩者都能顯著延長閥門壽命。結(jié)論:等離子堆焊v激光熔覆,誰才是最佳選擇?等離子堆焊與激光熔覆并不存在絕對的ldquo誰更好rdquo。真正關(guān)鍵的是:您的閥門類型工況條件修復(fù)厚度精度要求成本預(yù)算對于絕大多數(shù)工業(yè)閥門修復(fù)項(xiàng)目而言:等離子堆焊依然是性價(jià)比最高、應(yīng)用最成熟的解決方案。而對于高精度、高附加值、低熱輸入要求的場景:激光熔覆則更具技術(shù)優(yōu)勢。如果您希望獲得更專業(yè)的閥門修復(fù)工藝建議,歡迎與我們聯(lián)系,我們將根據(jù)您的閥門材料、工況與預(yù)算,為您提供最合適的等離子堆焊或激光熔覆解決方案。
為各行業(yè)提供落地解決方案
機(jī)械液壓行業(yè)
機(jī)械液壓行業(yè)
軍工航天行業(yè)
軍工航天行業(yè)
礦山水泥行業(yè)
礦山水泥行業(yè)
農(nóng)耕機(jī)械行業(yè)
石油水利行業(yè)
石油水利行業(yè)
冶金鑄造行業(yè)
冶金鑄造行業(yè)
上海多木實(shí)業(yè)有限公司
走進(jìn)多木
上海多木實(shí)業(yè)有限公司是一家集生產(chǎn)、研發(fā)、銷售為一體的高新技術(shù)企業(yè)。自成立以來,公司在焊接電源的開發(fā)上形成了自身獨(dú)特的優(yōu)勢,先后開發(fā)出等離子粉末堆焊系列、精密等離子焊系列、-TIG高熔深焊系列、激光熔覆系列等性能優(yōu)異的焊接與表面強(qiáng)化設(shè)備上海多木實(shí)業(yè)有限公司。公司產(chǎn)品基于數(shù)字技術(shù)開發(fā),實(shí)現(xiàn)了集可編程控制、遠(yuǎn)程通信控制、焊接數(shù)據(jù)存儲(chǔ)、多功能焊接模式于一體,可以與自動(dòng)化系統(tǒng)無縫對接,極大地提高了產(chǎn)品質(zhì)量和生產(chǎn)效率,滿足自動(dòng)化工業(yè)生產(chǎn)需求。目前,公司產(chǎn)品已經(jīng)深入到航天軍工、核電、石油化工、煤炭礦山、冶金鍛造、農(nóng)業(yè)、水利電力等諸多領(lǐng)域。保持核心競爭力,打造高科技高質(zhì)量產(chǎn)品是公司的一貫宗旨。為此多年來,公司在生產(chǎn)研發(fā)上不斷投入,先后建立起獨(dú)立自主的電源開發(fā)研究所、焊接實(shí)驗(yàn)室、自動(dòng)化設(shè)計(jì)室,并在斬波技術(shù)、移相技術(shù)、逆變技術(shù)、激光熔覆工藝控制等方面不斷深入研究,積累了豐富的經(jīng)驗(yàn)。公司堅(jiān)定保持在焊接電源小電流、微電流控制上的精確與穩(wěn)定的優(yōu)勢,有能力根據(jù)市場需求不斷地推出性能穩(wěn)定的產(chǎn)品,獲得市場認(rèn)可。比如公司開發(fā)的等離子粉末堆焊機(jī)已經(jīng)被廣泛應(yīng)用于核電部件生產(chǎn)上,也是核安全局組織民用核安全設(shè)備焊工焊接操作工考試中,等離子堆焊項(xiàng)目的指定設(shè)備。同時(shí),公司也具備依據(jù)客戶需求,非標(biāo)定制產(chǎn)品的能力,比如我司電源開發(fā)研究所為國家863項(xiàng)目研發(fā)的地磁探測發(fā)射源已經(jīng)被廣泛地應(yīng)用于我國的海洋探測、石油探測等領(lǐng)域。時(shí)至此,公司已經(jīng)成為行業(yè)中的夢之團(tuán)隊(duì),業(yè)績斐然。先后與中核集團(tuán)、寶鋼集團(tuán)、神華集團(tuán)、鞍鋼集團(tuán)、中科院上海物理研究所、中船重工711研究所、鄭州機(jī)械研究所、上海閥門廠有限公司、上海一核閥門股份有限公司、江蘇神通閥門股份有限公司等數(shù)百家企業(yè)和科研機(jī)構(gòu)達(dá)成供貨合作,同時(shí)也與上海交通大學(xué)、中山大學(xué)、廈門大學(xué)、北京裝甲兵工程學(xué)院、吉林大學(xué)、江蘇大學(xué)、上海大學(xué)、華東理工大學(xué)、蘭州理工大學(xué)等數(shù)十家高等院校達(dá)成產(chǎn)學(xué)研合作協(xié)議。未來,公司將會(huì)秉承l(wèi)dquo科技打造品質(zhì),真誠鑄就信譽(yù)rdquo的理念,不斷創(chuàng)新,腳踏實(shí)地做產(chǎn)品,為中國制造打造更加精良的焊接利器。補(bǔ)充資料:主營業(yè)務(wù):等離子粉末堆焊機(jī)、激光熔覆機(jī)、截齒自動(dòng)激光熔覆機(jī)、大功率高速激光熔覆機(jī)、中部槽熔覆機(jī)、閥門/閘板專用激光熔覆系統(tǒng)、液壓桿修復(fù)噴焊機(jī)、截齒堆焊機(jī)、煤礦機(jī)械耐磨修復(fù)焊機(jī)、綠色再制造等離子熔覆機(jī)等。適用機(jī)械金屬涂層處理、表面修復(fù)強(qiáng)化:中部槽、液壓桿、液壓缸、截齒、刀齒、牙掌鉆頭、塑料模具、玻璃模具、泵葉輪、螺旋絞刀、船舶易損部位、軸承、軸套、閥座、螺桿、農(nóng)耕刀具、閥門、閥門密封面、頂頭、導(dǎo)衛(wèi)板、司太立合金堆焊、平面、軸類、桿類、內(nèi)孔等等。焊接適用工件(可實(shí)現(xiàn)單面焊雙面成型無需開坡口):壓力容器、高壓管道、紫銅、鍍鋅板、不銹鋼板、銅鈦鋯鎳等稀有金屬板。2017年成為中國設(shè)備管理協(xié)會(huì)石油技術(shù)裝備中心會(huì)員單位ldquo十年磨一劍、靜水潛流rdquo助力等離子智能裝備行業(yè)進(jìn)步!ldquo深耕、鑄魂rdquo用原創(chuàng)科技,助力中國制造業(yè)騰飛!合作高校一覽:西安交通大學(xué)、西安工業(yè)大學(xué)、西安科工研究院、陜西理工大學(xué)、哈爾濱工業(yè)大學(xué)(威海校區(qū))、江蘇科技大學(xué)、蘭州理工大學(xué)、蘭州交通大學(xué)、上海交通大學(xué)、華東理工大學(xué)、上海工程技術(shù)大學(xué)、南昌大學(xué)、東華理工大學(xué)、清華大學(xué)洛陽裝備研究院、中科院上海物理研究所、中科院沈陽金屬研究所激光所、中科院沈陽金屬研究所腐蝕所、中科院自動(dòng)化研究所、中山大學(xué)材料學(xué)院、廈門大學(xué)、上海大學(xué)、燕山大學(xué)、東北大學(xué)、沈陽大學(xué)、沈陽化工大學(xué)、天津大學(xué)、中國礦業(yè)大學(xué)、鞍山科技大學(xué)、華中農(nóng)業(yè)大學(xué)理工學(xué)院、中國人民解放軍工程兵學(xué)院、西安第二炮兵工程學(xué)院、湖南中南大學(xué)材料學(xué)院、遼寧石油學(xué)院、湖北汽車工業(yè)學(xué)院、吉林四平師范學(xué)院、溫州職業(yè)技術(shù)學(xué)院、中國計(jì)量學(xué)院、河南鄭州工業(yè)大學(xué)、徐州工程學(xué)院、安徽機(jī)電職業(yè)學(xué)院、北京第二職業(yè)技術(shù)學(xué)院、河北保定農(nóng)業(yè)大學(xué)、黑龍江農(nóng)墾大學(xué)、江西九江學(xué)院、北京裝甲兵工程學(xué)院、中船重工711研究所、南京科技職業(yè)學(xué)院等。上海多木實(shí)業(yè)有限公司企業(yè)文化:公司口號:專業(yè)多木誠信服務(wù)。企業(yè)宗旨:深耕鑄魂,用原創(chuàng)科技,助力智造業(yè)騰飛。員工精神:團(tuán)結(jié)奉獻(xiàn),忠誠進(jìn)取。經(jīng)營理念:誠信服務(wù),科技創(chuàng)新。執(zhí)行理念:不找不行的理由,只找能行的方法。用人理念:能者上,庸者下,閑者棄。服務(wù)理念:只有不完美的產(chǎn)品,沒有挑剔的客戶。發(fā)展歷程:2009年9月量產(chǎn)DML-V02A微束等離子焊機(jī)。2010年2月量產(chǎn)DYH-200A等離子焊接機(jī);8月量產(chǎn)DML-V02、DML-V02D等離子堆焊機(jī)。2012年1月量產(chǎn)壓鑄型等離子堆焊槍。2013年1月量產(chǎn)DML-V03D等離子堆焊機(jī)。2014年4月量產(chǎn)W-1000高熔深焊機(jī)。2018年正式推出手持式光纖激光熔覆機(jī),切入激光表面強(qiáng)化領(lǐng)域。2019年研發(fā)機(jī)器人自動(dòng)激光熔覆設(shè)備、截齒專用激光熔覆設(shè)備,實(shí)現(xiàn)自動(dòng)化熔覆量產(chǎn)。2020年推出三維數(shù)控、內(nèi)孔專用激光熔覆設(shè)備,完善激光熔覆全系列產(chǎn)品布局。上海多木實(shí)業(yè)有限公司組織結(jié)構(gòu):
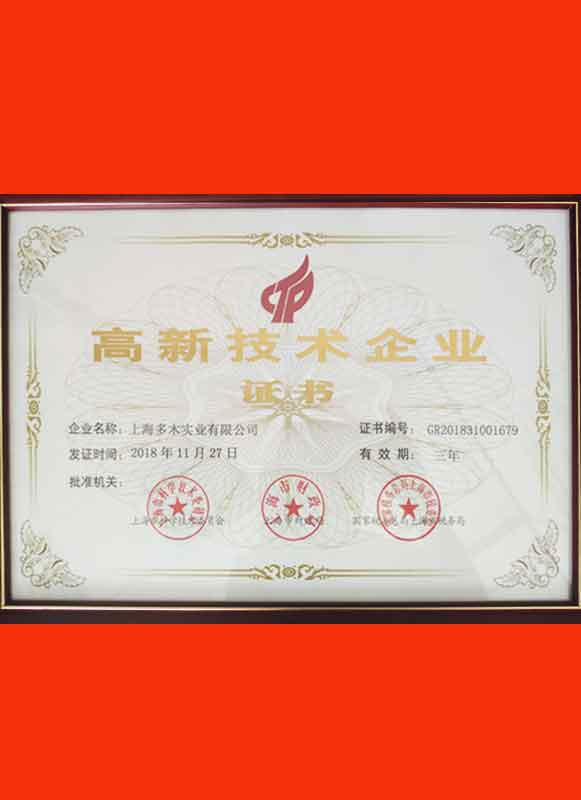
等離子粉末堆焊機(jī)專利
服務(wù)過的優(yōu)秀客戶
發(fā)表您的留言:
“十年磨一劍、靜水潛流“ 引領(lǐng)等離子智能裝備行業(yè)進(jìn)步!“深耕、鑄魂”用原創(chuàng)科技,助力中國制造業(yè)騰飛!
分享至:
友情鏈接:
Copyright ? 2020 上海多木實(shí)業(yè)有限公司 「生產(chǎn)廠」專注等離子堆焊機(jī)與焊接 銷售噴焊與激光熔覆設(shè)備 高端等離子電源 備案號: 滬ICP備11050171號 滬公網(wǎng)安備31011402004631號 谷歌地圖 百度地圖